

Prosesu stribedi bambŵ yw'r cam trawsnewid canolog sy'n trosi penllannau bambŵ amrwd yn gydrannau peirianyddol manwl uchel ar gyfer byrddau caws premiwm. Yn Guanglong Bambŵ & Wood Co, Ltd, mae'r broses hon yn integreiddio crefftwaith bambŵ traddodiadol â systemau gweithgynhyrchu awtomataidd datblygedig, gan sicrhau cysondeb, cryfder a mireinio gweledol eithriadol ar draws pob swp cynhyrchu.
Mae cywirdeb ac effeithlonrwydd prosesu stribedi bambŵ yn dylanwadu'n uniongyrchol ar berfformiad strwythurol, sefydlogrwydd dimensiwn, ac ansawdd wyneb byrddau caws gorffenedig. Mae prosesu ar raddfa ddiwydiannol fel arfer yn cwmpasu 20-30 o gamau gweithredu dilyniannol, pob un yn gofyn am offer pwrpasol, rheolaeth prosesau, a goruchwyliaeth dechnegol fedrus. Mae dealltwriaeth drylwyr o'r llif gwaith hwn yn galluogi gweithgynhyrchwyr i optimeiddio cynnyrch, lleihau colledion deunydd, a chynnal y safonau ansawdd llym a fynnir gan farchnadoedd byd-eang pen uchel.
Pam mae Prosesu Stribed Bambŵ yn Bwysigrwydd Ar Gyfer Ansawdd Bwrdd Caws
Prosesu stribedi bambŵ o ansawdd uchel yw conglfaen cynhyrchu bwrdd caws premiwm. Yn wahanol i bren solet, mae strwythur cul bambŵ a chyfansoddiad ffibr cyfeiriadol yn gofyn am dechnegau prosesu arbenigol iawn. Mae prosesu stribedi bambŵ uwch wedi symud ymlaen o stribedi rhy fawr wedi'u trefnu'n llac i systemau gosod a reolir yn fanwl gydag union aliniad stribedi, gan wella cryfder bondio a sefydlogrwydd strwythurol cyffredinol yn sylweddol.
Mae peiriannu manwl gywir yn caniatáu i stribedi bambŵ wedi'u prosesu'n broffesiynol gyflawni goddefiannau lled mor dynn â ± 0.5 mm, gan alluogi laminiad di-ffael yn ystod cynulliad bwrdd. Mae meincnodau diwydiant yn diffinio gwyriadau derbyniol o ± 1.0 mm o hyd a ± 0.5 mm o led, safonau sy'n hanfodol ar gyfer ansawdd cynhyrchu cyson. Mae cynnal y goddefiannau hyn yn lleihau bylchau gludiog, yn gwella bondio rhyng-stribed, ac yn arwain at fyrddau caws gydag ymwrthedd uwch i anffurfiad, cracio, ac ansefydlogrwydd dimensiwn hirdymor.

Sut Mae Prosesu Llain Bambŵ yn Wahanol i Brosesu Pren?
Mae prosesu stribedi bambŵ yn sylfaenol wahanol i ddulliau prosesu pren traddodiadol. Mae morffoleg wag, silindrog boncyffion bambŵ ynghyd â'u dosbarthiad ffibr graddiant yn gofyn am dechnegau hollti a thrin arbenigol. Mae bambŵ hefyd yn cynnwys lefelau lleithder cynhenid uwch a chrynodiadau mwy o faetholion fel startsh a siwgrau, sy'n gwneud prosesu stribedi bambŵ yn fwy agored i ddiraddiad biolegol os na chymhwysir gweithdrefnau trin a sefydlogi priodol.
Yr un mor bwysig, rhaid i brosesu stribedi bambŵ gynnal yr aliniad ffibr naturiol sy'n gyfrifol am berfformiad cryfder-i-bwysau eithriadol bambŵ. Mae technegau llifio pren confensiynol, er eu bod yn effeithiol ar gyfer pren, yn colli gormod o ddeunydd ac yn peryglu cyfanrwydd strwythurol bambŵ. Yn lle hynny, mae prosesu stribedi bambŵ proffesiynol yn defnyddio hollti rheoledig ar hyd llwybrau ffibr naturiol, gan gyflawni cyfraddau defnyddio deunydd sy'n fwy na 80% wrth gadw cryfder mecanyddol a sefydlogrwydd dimensiwn yn y cynnyrch gorffenedig.
Prosesu Llain Bambŵ Cychwynnol: Paratoi Culm a Hollti
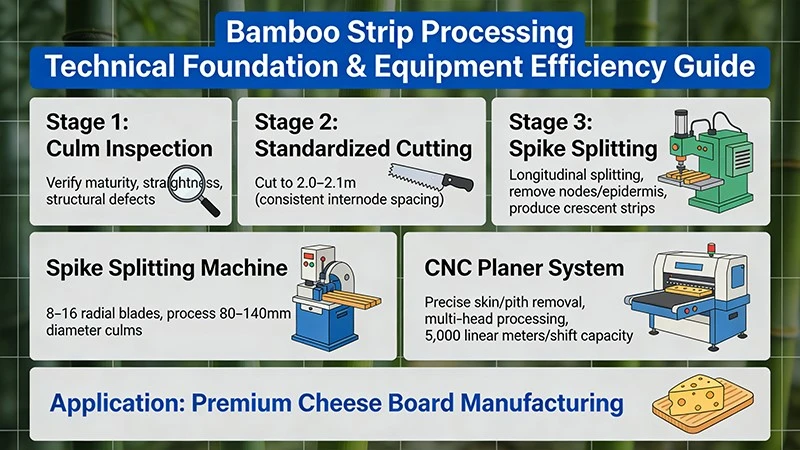
Mae camau prosesu stribedi bambŵ cychwynnol yn sefydlu'r sylfaen dechnegol ar gyfer yr holl weithrediadau gweithgynhyrchu i lawr yr afon. Mae boncyffion bambŵ wedi'u cynaeafu yn cael eu harchwilio'n systematig i wirio aeddfedrwydd, uniondeb, a rhyddid rhag diffygion strwythurol cyn mynd i mewn i'r llif gwaith prosesu stribedi bambŵ. Yna mae boncyffion cymwys yn cael eu torri i hydoedd safonol, fel arfer 2.0–2.1 metr, sy'n cyfateb i fylchau internode cyson a geir mewn bambŵ aeddfed llawn.
Mae'r cam hollti yn cynrychioli'r trawsnewid critigol cyntaf o fewn prosesu stribedi bambŵ. Rhennir bonion yn hydredol i gynhyrchu stribedi llyfn, siâp cilgant ar ôl tynnu nodau a'r haen epidermaidd allanol gwyrdd. Mae llinellau cynhyrchu proffesiynol yn defnyddio peiriannau hollti pigyn sydd â 8-16 llafn rheiddiol, sy'n caniatáu i benllanw gael eu rhannu'n adrannau siâp lletem unffurf. Mae'r dull hollti rheoledig hwn yn cadw aliniad ffibr parhaus wrth gynhyrchu stribedi o geometreg gyson ar gyfer camau prosesu stribedi bambŵ dilynol.
Pa Offer sy'n Sicrhau Effeithlonrwydd Prosesu Llain Bambŵ Gorau?
Mae cyfleusterau prosesu stribedi bambŵ modern yn dibynnu ar beiriannau pwrpasol wedi'u peiriannu i ddarparu ar gyfer nodweddion strwythurol nodedig bambŵ. Mae peiriannau hollti pigyn gyda chyfluniadau llafn addasadwy yn prosesu diamedrau culm yn amrywio o 80 i 140 mm, gan sicrhau addasrwydd ar draws gwahanol rywogaethau bambŵ ac amodau twf. Mae systemau bwydo awtomataidd yn rheoleiddio trwygyrch ac yn lleihau ymyrraeth â llaw, gan leihau'n sylweddol amrywioldeb yn ystod prosesu stribedi bambŵ.
Mae llinellau prosesu stribedi bambŵ uwch yn ymgorffori planwyr a reolir gan CNC ymhellach sy'n gallu tynnu'r croen allanol a'r haenau pyth mewnol yn union gyda goddefiannau trwch tynn. Mae systemau planio aml-ben yn galluogi prosesu stribedi lluosog ar yr un pryd, gan gyflawni galluoedd cynhyrchu sy'n fwy na 5,000 metr llinol fesul shifft. Mae'r atebion awtomataidd hyn yn sicrhau cywirdeb dimensiwn, cysondeb arwyneb, a gofynion ansawdd allweddol ailadroddadwy ar gyfer prosesu stribedi bambŵ perfformiad uchel mewn gweithgynhyrchu bwrdd caws premiwm.
Tabl 1: Dimensiynau Prosesu Stribed Bambŵ Safonol a Goddefiannau
| Cam Prosesu | Dimensiwn Targed | Ystod Goddefgarwch | Gradd Ansawdd |
|---|---|---|---|
| Lled Rhaniad Cychwynnol | 30-40mm | ±2.0mm | Arw |
| Ar ôl Tynnu Croen | 22-25mm | ±1.0mm | Semi-orffen |
| Lled Planed Terfynol | 20mm | ±0.5mm | Wedi gorffen |
| Trwch Strip | 6mm | ±0.3mm | Wedi gorffen |
| Hyd | 2,100mm | ±5.0mm | Safonol |
| Cynnwys Lleithder | 8-12% | ±1.5% | optimaidd |
Prosesu Llain Bambŵ: Triniaeth Garboneiddio a Chadw
Mae carboneiddio yn gam hollbwysig o fewn prosesu stribedi bambŵ, gan wella gwydnwch ac apêl weledol yn sylweddol. Yn ystod y cam hwn, mae stribedi bambŵ yn destun triniaeth wres a stêm rheoledig - fel arfer tua 140 gradd - i gael gwared â startsh a siwgrau mewnol yn effeithiol. Mae'r broses hon yn dileu'r prif ffynhonnell maetholion ar gyfer pryfed tyllu pren a thwf ffwngaidd, a thrwy hynny wella ymwrthedd biolegol heb ddefnyddio cadwolion cemegol. O ganlyniad, mae stribedi bambŵ carbonedig yn sicrhau diogelwch a sefydlogrwydd uwch ar gyfer cymwysiadau cyswllt bwyd fel byrddau caws.
Y tu hwnt i welliannau gwydnwch, mae carbonization mewn prosesu stribedi bambŵ yn galluogi datblygiad lliw rheoledig. Mae triniaeth stêm ysgafn yn lleihau arlliwiau melyn naturiol, gan gynhyrchu gorffeniadau Ecru meddal, tra bod stemio mwy dwys yn arwain at arlliwiau Caramel cynnes. Trwy addasu paramedrau prosesu allweddol - gan gynnwys tymheredd (120-180 gradd), pwysedd (0.6-1.2 MPa), a hyd y driniaeth (2-6 awr) - gall cynhyrchwyr deilwra dyfnder lliw a nodweddion deunydd yn union i fodloni dewisiadau amrywiol y farchnad.

Pa mor hir sydd ei angen ar garboneiddio prosesu stribedi bambŵ priodol?
Mae hyd carboneiddio o fewn prosesu stribedi bambŵ yn amrywio yn dibynnu ar ganlyniadau lliw dymunol a thrwch stribedi. Mae triniaeth lliw naturiol fel arfer yn gofyn am tua 2 awr ar 100 gradd i gael gwared â starts digonol a gwrthsefyll pryfed sylfaenol. Mae carboneiddio canolig ar gyfer lliwiad Caramel yn ymestyn amser prosesu i 3-4 awr ar tua 140 gradd. Mae carboneiddio tywyll, gan gynhyrchu gorffeniadau arlliw Siocled, yn gofyn am 5-6 awr ar dymheredd sy'n agosáu at 180 gradd.
Mae prosesu stribedi bambŵ gorau posibl yn gofyn am gydbwysedd gofalus rhwng amlygiad thermol a chadw perfformiad mecanyddol. Gall carboneiddio gormodol ddiraddio strwythurau cellwlos a lignin, gan leihau cryfder tynnol 15-25%. Mae cyfleusterau prosesu bambŵ proffesiynol yn lliniaru'r risg hon trwy fonitro dosbarthiad tymheredd mewnol trwy synwyryddion wedi'u mewnosod, gan sicrhau carbonization unffurf ar draws y trawstoriad stribed tra'n cadw'r cyfanrwydd strwythurol sy'n hanfodol ar gyfer cynhyrchion bwrdd caws premiwm parhaol.
Gweithrediadau Sychu mewn Llif Gwaith Prosesu Llain Bambŵ
Mae sychu dan reolaeth yn gam hanfodol mewn prosesu stribedi bambŵ, gan sicrhau sefydlogrwydd dimensiwn a pharatoi stribedi ar gyfer bondio gludiog manwl gywir. Mae sychu odyn yn lleihau'r cynnwys lleithder i'r amrediad gorau posibl o 8-12% sy'n angenrheidiol ar gyfer lamineiddio effeithiol, gan atal chwyddo neu grebachu ar ôl bondio a allai beryglu cyfanrwydd y cynnyrch. Mae dulliau sychu odyn traddodiadol fel arfer yn gofyn am 5-7 diwrnod i gyflawni'r amodau hyn.
Mae cyfleusterau prosesu stribedi bambŵ modern yn mabwysiadu technegau sychu dan bwysau yn gynyddol, gan weithredu ar 0.05 MPa a 140 gradd am tua 2.5 awr. Mae'r dull carlam hwn nid yn unig yn lleihau amser prosesu ond hefyd yn gwella unffurfiaeth dimensiwn, eiddo gwrth-cyrydu a gwrth-lwydni, gan ymestyn oes gwasanaeth cynhyrchion gorffenedig. Mae systemau uwch a reolir gan yr hinsawdd yn sicrhau cysondeb cynnwys lleithder swp-i-swp o fewn ± 1%, sy'n hanfodol ar gyfer bondio gludiog o ansawdd uchel a pherfformiad cynnyrch hirdymor.

Pa Gynnwys Lleithder sy'n Sicrhau'r Canlyniadau Prosesu Llain Bambŵ Gorau posibl?
Mae cynnwys lleithder yn effeithio'n uniongyrchol ar berfformiad glud a sefydlogrwydd dimensiwn wrth brosesu stribedi bambŵ. Mae bambŵ wedi'i gynaeafu'n ffres fel arfer yn cynnwys 70-85% o leithder, y mae'n rhaid ei leihau i 8-12% ar gyfer gweithrediadau lamineiddio. Ar gyfer cymwysiadau hinsawdd sych, mae targedau ychydig yn is o 6-8% yn atal ehangu gormodol ar ôl prosesu, tra bod targedau uwch o 10-12% yn cynnal hyblygrwydd mewn amgylcheddau llaith ac yn lleihau brau.
Mae cyfleusterau proffesiynol yn monitro dosbarthiad lleithder gan ddefnyddio mesuryddion math pin ar draws sawl pwynt ar bob stribed. Mae amserlenni sychu graddiant yn atal caledu arwynebau, a all ddal lleithder mewnol ac arwain at gracio. Mae'r camau sychu cychwynnol yn cynnal tymereddau o 60-70 gradd gyda lleithder uchel, gan gynyddu'n raddol i 80-90 gradd wrth i'r cynnwys lleithder leihau. Mae'r dull rheoledig hwn yn lleihau diffygion megis gwirio neu hollti, gan sicrhau stribedi bambŵ o ansawdd premiwm yn barod i'w prosesu wedyn.
Tabl 2: Paramedrau a Chanlyniadau Sychu Prosesu Stribed Bambŵ
| Dull Sychu | Tymheredd | Hyd | Lleithder Terfynol | Defnydd o Ynni | Sefydlogrwydd Dimensiynol |
|---|---|---|---|---|---|
| Sychu Aer | Amgylchynol | 30-45 diwrnod | 12-15% | Lleiaf | Cymedrol |
| Odyn confensiynol | 60-80 gradd | 5-7 diwrnod | 8-12% | Uchel | Da |
| Odyn Tymheredd Uchel | 80-100 gradd | 3-4 diwrnod | 8-10% | Uchel Iawn | Ardderchog |
| System dan bwysau | 140 gradd (0.05 MPa) | 2.5 awr | 8-10% | Cymedrol | Ardderchog |
| Sychu Gwactod | 50-70 gradd | 24-36 awr | 6-8% | Uchel | Superior |
Plannu Cywirdeb mewn Gweithrediadau Prosesu Llain Bambŵ
Plannu manwl mewn Prosesu Llain Bambŵ
Mae plaenio manwl gywir yn cynrychioli'r cam gorffen olaf mewn prosesu stribedi bambŵ, gan sicrhau manylebau union ddimensiwn ac ansawdd wyneb uwch. Mae pasiau plaeniad lluosog yn mireinio geometreg stribedi yn raddol, gyda'r plaeniad garw cychwynnol yn tynnu tua 2-3mm oddi wrth bob wyneb. Mae'r cam hwn yn gwarantu bod pob un o'r pedair ymyl yn cyflawni aliniad 90 gradd manwl gywir, sy'n ofyniad hanfodol ar gyfer bondio ymyl-i-ymyl di-dor yn ystod lamineiddio.
Mae plaeniad terfynol yn cynhyrchu llyfnder arwyneb o dan 12.5μm Ra (cyfartaledd garwder), gan fodloni safonau cyswllt bwyd heb sandio ychwanegol. Mae planwyr pedair ochr sydd â thorwyr â blaenau carbid yn cynnal y miniogrwydd torri dros rediadau cynhyrchu estynedig, gan brosesu 20-30 stribed y funud. Mae awtomeiddio yn sicrhau ansawdd cyson ar draws miloedd o stribedi, gan gefnogi cynhyrchu cyfaint uchel o fyrddau caws premiwm.

Didoli Lliw ar gyfer Cysondeb Esthetig
Mae didoli lliw yn gam rheoli ansawdd hanfodol mewn prosesu stribedi bambŵ, gan effeithio'n uniongyrchol ar apêl weledol cynhyrchion gorffenedig. Mae bambŵ naturiol yn dangos amrywiaeth mewn tôn - o felyn golau i frown golau - yn dibynnu ar leoliad ac oedran y penllanw. Mae categoreiddio stribedi yn ôl gradd lliw yn galluogi gweithgynhyrchwyr i gynhyrchu byrddau sy'n unffurf yn weledol neu greu patrymau cyferbyniol bwriadol, gan wella soffistigedigrwydd dylunio a gwerth canfyddedig.
Mae cyfleusterau proffesiynol yn defnyddio systemau didoli optegol sy'n dosbarthu stribedi yn 3-5 gradd lliw gan ddefnyddio dadansoddiad sbectrophotometrig. Mae'r systemau awtomataidd hyn yn prosesu 100-150 stribed y funud, gan gyflawni lefel o gysondeb amhosibl trwy archwilio â llaw. Trwy integreiddio plaenio manwl gywir â didoli a reolir gan liw, mae gweithgynhyrchwyr yn sicrhau bod pob stribed bambŵ nid yn unig yn bodloni safonau dimensiwn ac arwyneb llym ond hefyd yn cyfrannu at fyrddau caws o ansawdd uchel sy'n drawiadol yn esthetig.
Protocolau Arolygu Ansawdd mewn Prosesu Llain Bambŵ
Mae archwiliad ansawdd trwyadl trwy gydol prosesu stribedi bambŵ yn sicrhau mai dim ond deunyddiau premiwm sy'n symud ymlaen i'r camau lamineiddio a chynhyrchion terfynol. Mae rheolaeth prosesau ystadegol yn monitro goddefiannau dimensiwn ym mhob cam prosesu, gyda systemau mesur awtomataidd yn gwirio pob stribed ar gyfer cydymffurfiad lled, trwch a sythrwydd. Yn nodweddiadol, mae 3-5% o stribedi yn cael eu gwrthod am fethu â bodloni manylebau llym.
Mae rheoli ansawdd wyneb yr un mor hanfodol. Mae cracio gormodol neu nodau gweddilliol yn cynyddu'r defnydd o gludiog hyd at 4-5 gwaith, gan godi costau cynhyrchu ac o bosibl gyfaddawdu cryfder bond. Mae archwiliad gweledol yn nodi diffygion arwyneb fel holltau, gwiriadau, a nodau sy'n weddill, a allai danseilio cyfanrwydd strwythurol mewn byrddau caws gorffenedig. Mae prosesu stribedi bambŵ uwch yn pwysleisio rheolaeth arwynebedd arwyneb i wneud y defnydd gorau o resin heb aberthu gwydnwch.

Dulliau Canfod Llain Diffygiol
Mae canfod diffygion yn cyfuno technolegau synhwyro awtomataidd â dilysu â llaw. Mae systemau sganio laser yn mesur gwyriadau sythrwydd, gan wrthod stribedi sy'n fwy na 3mm y metr. Mae mesuryddion trwch ôl-blaenio yn sicrhau cydymffurfiaeth o fewn goddefiannau ±0.3mm. Mae mesuryddion lleithder yn samplu tua 10% o stribedi wedi'u prosesu, gan gadarnhau unffurfiaeth swp o fewn ±2% o'r lefelau targed; mae stribedi y tu allan i'r ystod hon yn dychwelyd ar gyfer sychu ychwanegol.
Mae systemau dadansoddi lliw yn nodi staenio, carbonoli anwastad, neu afliwiad afreolaidd, stribedi fflagio sy'n methu safonau esthetig. Mae'r protocol arolygu aml-gam hwn yn cynnal manwl gywirdeb dimensiwn, cywirdeb wyneb, a chysondeb gweledol, gan gefnogi cynhyrchu byrddau caws bambŵ premiwm o ansawdd uchel.
Tabl 3: Safonau Ansawdd Prosesu Llain Bambŵ a Dulliau Profi
| Paramedr Ansawdd | Meini Prawf Derbyn | Amlder Profi | Dull Mesur | Cyfradd Gwrthod |
|---|---|---|---|---|
| Goddefgarwch Lled | 20mm ± 0.5mm | 100% awtomataidd | Micromedr laser | 2-3% |
| Trwch Goddefgarwch | 6mm ± 0.3mm | 100% awtomataidd | Mesurydd cyswllt | 1-2% |
| Gwyriad Syth | Llai na neu'n hafal i 3mm y metr | Sampl 20% | Sganiwr laser | 3-4% |
| Cynnwys Lleithder | 8-12% ± 1.5% | Sampl 10% | Mesurydd math pin | 2-3% |
| Llyfnder Arwyneb | Llai na neu'n hafal i 12.5μm Ra | Sampl 5% | Proffilomedr | 1-2% |
| Cysondeb Lliw | O fewn ystod gradd | 100% awtomataidd | Sbectroffotomedr | 4-5% |
| Diffygion Arwyneb | No cracks >2mm | Gweledol 100% | Archwiliad â llaw | 3-5% |
Technolegau ac Arloesi Prosesu Llain Bambŵ Uwch
Mae prosesu stribedi bambŵ modern yn integreiddio systemau awtomeiddio a rheoli digidol yn gynyddol, gan wella cysondeb ac effeithlonrwydd cynhyrchu. ArloesolHollti Bambŵ Siâp Arc Cyfartal (EASB).yn cyflawni cyfraddau defnyddio deunydd o hyd at 80% Zhihu, gan leihau gwastraff yn sylweddol o'i gymharu â chynhyrchu stribedi hirsgwar traddodiadol. Mae'r technegau datblygedig hyn yn cadw'r strwythur ffibr bambŵ naturiol wrth safoni dimensiynau ar gyfer lamineiddio a chydosod manwl gywir.
Technoleg Fflatio ar gyfer Cymhwysiad Gwell
Mae gwastadu yn gynnydd mawr mewn prosesu stribedi bambŵ. Mae stribedi crwm yn cael eu trawsnewid yn broffiliau hirsgwar heb beryglu cywirdeb ffibr. Mae technegau gwastadu cyfoes yn cynnwys meddalu tymheredd uchel, pwysedd uchel ac yna prosesu rholio parhaus Zhihu, gan alluogi posibiliadau cymhwyso ehangach wrth gynnal cryfder cynhenid a pherfformiad mecanyddol ffibrau bambŵ wedi'u gogwyddo.

Ystyriaethau Amgylcheddol mewn Prosesu Llain Bambŵ
Mae arferion prosesu cynaliadwy yn canolbwyntio ar leihau gwastraff a gwneud y mwyaf o effeithlonrwydd ynni. Mae blawd llif a naddion a gynhyrchir yn ystod y gwaith plaenio yn gweithredu fel tanwydd biomas ar gyfer odynau, gan greu dolenni prosesu ynni-niwtral. Mae dŵr a ddefnyddir mewn cylchoedd carboneiddio yn cael ei drin a'i ailgylchu, gan leihau effaith amgylcheddol 60-75% o'i gymharu â systemau untro.
Mae cyfleusterau modern yn anelu atgweithrediad diwastrafftrwy drosi'r holl sgil-gynhyrchion yn ddeunyddiau gwerth ychwanegol. Mae stribedi sy'n methu manylebau dimensiynol yn cael eu gronynnu ar gyfer cynhyrchu bwrdd cyfansawdd, tra bod nodau a thriminiadau diwedd yn cael eu hailosod yn siarcol wedi'i actifadu neu belenni biomas. Mae'r dull economi gylchol hwn yn alinio prosesu stribedi bambŵ â safonau cynaliadwyedd byd-eang tra'n gwella effeithlonrwydd gweithredol a phroffidioldeb.
Partner gydag Arbenigwyr Prosesu Llain Bambŵ ar gyfer PremiwmByrddau Caws
Mae cyflawni rhagoriaeth mewn prosesu stribedi bambŵ yn gofyn am arbenigedd technegol dwfn, peiriannau arbenigol, a rheolaeth ansawdd trwyadl. Mae gweithgynhyrchwyr profiadol yn deall bod ansawdd prosesu stribedi bambŵ yn effeithio'n uniongyrchol ar wydnwch, diogelwch ac apêl weledol byrddau caws gorffenedig. Trwy gymhwyso technolegau prosesu uwch a chynnal goddefiannau dimensiwn llym, mae cynhyrchwyr yn gyson yn darparu cynhyrchion sy'n cwrdd â disgwyliadau marchnadoedd rhyngwladol heriol.
YnGuanglong Bambŵ & Wood Co., Ltd., Mae ein cyfleusterau prosesu stribedi bambŵ modern yn cyfuno degawdau o wybodaeth am y diwydiant ag awtomeiddio o'r radd flaenaf. Mae'r dull integredig hwn yn sicrhau pob bwrdd cawsyn cyrraedd y safonau uchaf ar gyfer diogelwch bwyd, cywirdeb strwythurol, ac ansawdd esthetig, gan adlewyrchu ein hymrwymiad i grefftwaith premiwm.
Codwch eich offrymau cynnyrch gyda pheirianneg fanwl gywirbyrddau caws bambŵ. Mae ein casgliad yn cynnwys dyluniadau a wnaed yn bosibl trwy dechnegau prosesu stribedi datblygedig, gydag opsiynau ar gyfer dimensiynau wedi'u haddasu, gorffeniadau lliw lluosog, a meintiau archeb hyblyg. O fyrddau gweini cain i setiau charcuterie cyflawn, mae pob darn yn dangos yr ansawdd a'r cysondeb uwch y gall dim ond prosesu stribedi bambŵ arbenigol ei ddarparu.
Ein cyfeiriad
Na. 3, Wuyi 3rd Road, Jian'ou City, Nanping City, Fujian Province, 353100, China
Rhif Ffôn
+86 158 8924 9154
E-bost
sales02@szmsl68.com

Gofynnwch am eich catalog cynnyrch cynhwysfawr a gwybodaeth brisio cyfanwerthu heddiw. Mae ein tîm profiadol yn barod i drafod sut y gall ein galluoedd prosesu stribedi bambŵ datblygedig ddiwallu'ch anghenion cyrchu bwrdd caws penodol.
FAQ
Mae manwl gywirdeb dethol a phrosesu deunyddiau yn cynrychioli'r penderfynyddion ansawdd sylfaenol mewn prosesu stribedi bambŵ. Mae oedran culm (4-5 mlynedd gorau posibl) yn dylanwadu'n uniongyrchol ar ddwysedd ffibr a chryfder mecanyddol. Mae cywirdeb prosesu, yn enwedig goddefiannau dimensiwn o fewn ±0.5mm, yn atal bylchau yn ystod lamineiddio sy'n peryglu cyfanrwydd strwythurol. Mae dyfnder carboneiddio yn cydbwyso dewisiadau esthetig â chadw cryfder. Mae graddnodi offer a hyfforddiant gweithredwyr yn effeithio'n sylweddol ar gysondeb ar draws sypiau cynhyrchu. Yn Guanglong, mae ein protocolau prosesu stribedi bambŵ ardystiedig ISO yn cynnal safonau ansawdd llym wrth wneud y gorau o effeithlonrwydd cynhyrchu i ddarparu prisiau cystadleuol ar gyfer cynhyrchion premiwm.
Mae rheoli lleithder trwy gydol prosesu stribedi bambŵ yn effeithio'n feirniadol ar sefydlogrwydd dimensiwn a pherfformiad bondio gludiog. Mae sychu amhriodol yn creu graddiannau straen mewnol sy'n amlygu eu hunain fel warping, gwirio, neu hollti mewn cynhyrchion gorffenedig. Mae cynnwys lleithder targed o 8-12% yn sicrhau treiddiad resin a halltu gorau posibl yn ystod lamineiddio tra'n atal newidiadau dimensiwn dilynol. Mae ein systemau odyn uwch yn monitro dosbarthiad lleithder gan ddefnyddio synwyryddion wedi'u mewnosod, gan gyflawni unffurfiaeth o fewn ± 1% ar draws sypiau cynhyrchu. Mae'r dull prosesu stribedi bambŵ manwl hwn yn dileu'r diffygion sy'n gysylltiedig â lleithder sy'n gyffredin mewn cynhyrchion o ansawdd is, gan sicrhau bod byrddau caws yn cynnal cywirdeb dimensiwn trwy gydol eu bywyd gwasanaeth.
Mae ardystiadau diogelwch bwyd rhyngwladol yn cadarnhau cydymffurfiaeth prosesu stribedi bambŵ â gofynion rheoliadol ar gyfer arwynebau cyswllt bwyd. Mae cymeradwyaeth FDA ar gyfer gludyddion a gorffeniadau bwyd-diogel yn sicrhau nad yw prosesu stribedi bambŵ yn cyflwyno unrhyw sylweddau niweidiol. Mae ardystiad ISO 22157 yn dilysu protocolau profi eiddo mecanyddol, tra bod ardystiad FSC yn cadarnhau arferion cyrchu cynaliadwy. Mae profion LFGB (Cod Bwyd a Bwyd Anifeiliaid yr Almaen) yn gwirio bod prosesu stribedi bambŵ yn cyflawni gofynion ar gyfer deunyddiau sy'n cysylltu â bwyd. Mae Guanglong yn cynnal dogfennaeth ardystio gynhwysfawr sy'n dangos bod ein dulliau prosesu stribedi bambŵ yn bodloni neu'n rhagori ar yr holl safonau rhyngwladol perthnasol, gan roi hyder i gwsmeriaid mewn diogelwch cynnyrch a chydymffurfiaeth reoleiddiol ar draws marchnadoedd byd-eang.
Cyfeiriadau a Dyfyniadau
[1] Pavibambŵ. (2024). Camau prosesu bambŵ o'r planhigyn i fyrddau cyn-orffen ar gyfer lloriau. Adalwyd o https://www.pavibamboo.com/en/pavibamboo-parquet/processing/
[2] Correal, JF, & Echeverry, JS (2023). Cynnydd mewn prosesu bambŵ peirianyddol: Trawsnewid deunydd a strwythur.Cynnydd mewn Gwyddoniaeth Bambŵ, 3, 100031.
[3] MOSO Rhyngwladol. (2025). Sut mae cynhyrchion bambŵ yn cael eu gwneud. Adalwyd o https://www.moso-bamboo.com/bamboo/how-bamboo-products-are-made/
[4] Chen, A. (2025). Sut i wneud pren haenog bambŵ. ANOS Bambŵ. Adalwyd o https://anos-bamboo.com/how-to-make-bamboo-plywood/
[5] Ahmed, D., & Singh, B. (2018). Dylunio a gweithgynhyrchu peiriant prosesu bambŵ gyda sandio arwynebau bambŵ, malu clymau a swyddogaethau hollti.Cylchgrawn Ymchwil Rhyngwladol Peirianneg a Thechnoleg, 5(10), 1404-1410.
[6] Bamdura. (2024). Sut mae bambŵ Bamdura yn cael ei wneud - Cynhyrchu cynaliadwy. Adalwyd o https://www.bamdura.com/how-its-made/
[7] Huang, D., Bian, Y., Zhou, A., & Sheng, B. (2019). Cynnydd technoleg ailgyfuno bambŵ yn Tsieina.Datblygiadau mewn Technoleg Polymer, 2019, 2723191.
[8] Chen, G., Luo, H., Wu, S., Guan, J., Luo, J., & Zhao, T. (2024). Unedau bambŵ eco-gyfeillgar, defnydd uchel a hawdd eu cynhyrchu ar gyfer cynhyrchion bambŵ wedi'u peiriannu: Prosesu a nodweddu mecanyddol.Adeiladu a Deunyddiau Adeiladu, 411, 134347.
[9] Ysil. (2019). Beth yw'r broses weithgynhyrchu pren bambŵ? Adalwyd o https://www.esshelf.com/what-is-the-manufacturing-process-of-bamboo-timber/
[10] Mesun Bambŵ. (2023). Cynhyrchu - Prif brosesu byrddau bambŵ. Adalwyd o https://www.mesunbamboo.com/about-us/production/
[11] Liu, L., Zhou, X., Li, Z., Zhang, X., & Guan, F. (2023). Effeithiau lled torri gwahanol ar briodweddau ffisegol a mecanyddol Moso bambŵ o dan dorri stribed.Coedwigoedd, 14(10), 2068.
[12] Gaff, M., Babiak, M., Vokatý, V., & Gašparík, M. (2023). Dosbarthiad trwch trwodd o gryfder tynnol bambŵ yn gyfochrog â ffibrau.Darganfod Gwyddorau Cymhwysol, 5(6), 192.
[13] Kasal, A., Smardzewski, J., Kuşkun, T., & Erdil, YZ (2024). Priodweddau mecanyddol lumber bambŵ wedi'i lamineiddio N-finity yn ôl ISO 23478-2022.Journal of Wood Science, 70(1), 2.
Adnoddau Ychwanegol a Chysylltiadau Awdurdodol
Sefydliad Rhyngwladol ar gyfer Safoni - Safonau Profi Bambŵ: https://www.iso.org/standard/65950.html
INBAR - Sefydliad Rhyngwladol Bambŵ a Rattan: https://www.inbar.int
MDPI Forests Journal - Ymchwil Bambŵ: https://www.mdpi.com/journal/forests
ScienceDirect - Cynnydd mewn Gwyddoniaeth Bambŵ: https://www.sciencedirect.com/journal/advances-in-bamboo-science
Springer - Journal of Wood Science: https://jwoodscience.springeropen.com
Sefydliad Bwyd ac Amaethyddiaeth - Adnoddau Bambŵ: https://www.fao.org/forestry/bamboo
Nodiadau Technegol a Geirfa
Culm:Prif goesyn prennaidd bambŵ, sy'n cyfateb i foncyff coeden, a nodweddir gan adrannau rhyngnodol gwag wedi'u gwahanu gan nodau solet.
Carboneiddio:Proses trin thermol (120-180 gradd) sy'n addasu lliw bambŵ o arlliwiau melyn naturiol i frown wrth wella sefydlogrwydd dimensiwn a gwrthiant biolegol.
Cynnwys Lleithder (wb):Cynnwys dŵr wedi'i fynegi fel canran o gyfanswm pwysau, wedi'i gyfrifo ar sail gwlyb; yr ystod optimaidd 8-12% ar gyfer cynhyrchion bambŵ wedi'u lamineiddio.
Goddefgarwch Dimensiynol:Mae gwyriad derbyniol yn amrywio o ddimensiynau enwol, yn nodweddiadol ± 0.5mm ar gyfer lled a ± 0.3mm ar gyfer trwch mewn prosesu stribedi bambŵ manwl gywir.
Garwedd Arwyneb (Ra):Mesur garwedd cyfartalog mewn micrometers; mae gwerthoedd o dan 12.5μm yn nodi arwynebau llyfn sy'n addas ar gyfer cymwysiadau cyswllt bwyd.
Lignin:Polymer organig cymhleth sy'n darparu anhyblygedd strwythurol i waliau celloedd planhigion, sy'n cynnwys 20-25% o gyfansoddiad bambŵ, wedi'i wella trwy garboneiddio.
Cymhareb Cyfaint Ffibr:Canran y trawstoriad bambŵ a feddiannir gan fwndeli fasgwlaidd (meinwe sy'n cynnal llwyth), yn amrywio 40-50% mewn haenau allanol.
Hollt Bambŵ Siâp Arc Cyfartal (EASB):Dull prosesu uwch yn cynhyrchu stribedi crwm unffurf gyda radiysau mewnol ac allanol cyson, gan gyflawni defnydd deunydd o 80%.
Dadansoddiad sbectrophotometrig:Techneg mesur optegol yn mesur nodweddion lliw ar gyfer didoli awtomataidd a rheoli ansawdd mewn prosesu stribedi bambŵ.